čo hľadáš?
Polotovar tepelného štítu z nehrdzavejúcej ocele môže zodpovedať svojmu plošnému výkresu a po tvarovaní stále vyžadovať dodatočné úpravy. Príruba môže sedieť príliš vysoko, otvor nemusí pasovať na svoju konzolu alebo nedokončený okraj môže smerevať k ‚kabeláži‘, ktorú má štít chrániť. Tieto problémy je potrebné zohľadniť v pláne výroby predtým, ako sa nareže prvá výrobná séria.
Pri práci s fóliou tepelného štítu z nehrdzavejúcej ocele navrhnite polotovar, postup tvarovania a úpravu okrajov spoločne. Overte metódu rezania na skutočnom embosovanom materiáli, skontrolujte tvar po jeho uvoľnení z nástrojov a skontrolujte miesta upevnenia v konečnom stave.
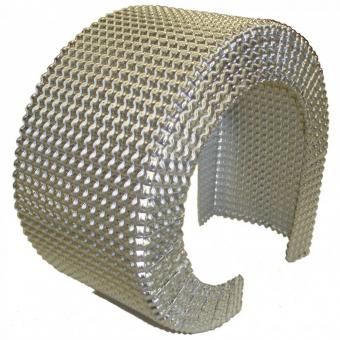
BSTFLEX dodáva embosovaný materiál tepelného štítu z nehrdzavejúcej ocele na rezanie, ohýbanie, lisovanie a zákazkovú výrobu. Nasledujúci sprievodca sa zameriava na premenu tohto plechu na opakovateľný diel namiesto porovnávania nehrdzavejúcej ocele s inými kovmi.
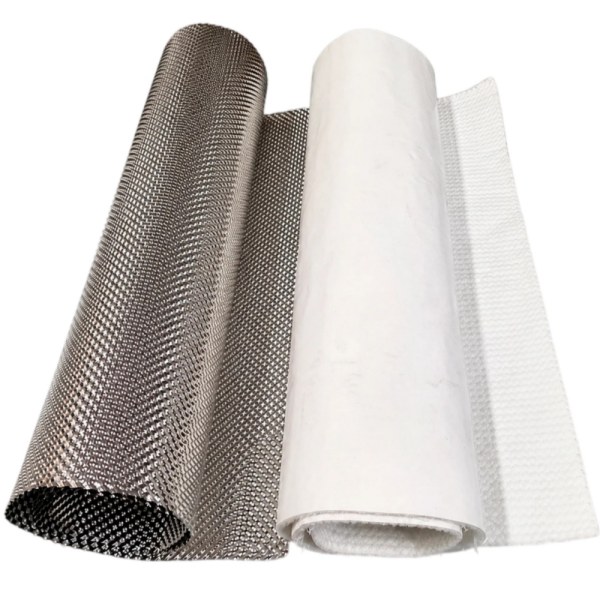
Na skúšku tvarovania použite predpísanú triedu nehrdzavejúcej ocele, dodací stav, hrúbku základného kovu a embosovací vzor. Vhodný zvyšok materiálu je užitočný na kontrolu hrubého obrysu, ale nemal by sa stať schvaľovacou vzorkou pre iný výrobný materiál.
BSTFLEX uvádza vo svojej ponuke plechov tepelných štítov z nehrdzavejúcej ocele hrúbky 0,1 mm, 0,15 mm a 0,2 mm. Oddeľte hrúbku základného kovu od celkovej výšky embosovaného profilu. Informácie o samotnom rozhodovaní o hrúbke nájdete v časti ako zvoliť hrúbku pre plechy embosovaných tepelných štítov z nehrdzavejúcej ocele.
Označte na skúšobnom polotovare stranu určenú ako zdroj tepla a orientáciu vzoru. Pri porovnávaní vzoriek používajte rovnaké referenčné body, aby sa zmena orientácie nezamenila so zmenou kvality materiálu.
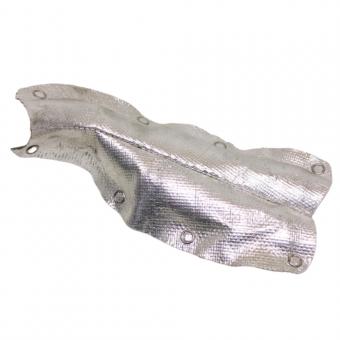
Viditeľný obrys nainštalovaného krytu nie je jeho plochým tvarom na rezanie. Zakrivenia, príruby, ohnuté hrany a montážne úchytky vyžadujú materiál, ktorý sa nemusí zobraziť na fotografii spredu.
Pre zakrivený výfukový kryt stanovte požadovaný profil nezávisle od povrchu potrubia. Šablóna pritlačená priamo na potrubie nezahŕňa navrhnutú medzeru. Pred vytvorením polotovaru zahrňte zamýšľané oddelenie do výkresu.
Ako jednoduchá kontrola geometrie, 180-stupňový oblúk s referenčným polomerom 40 mm má dĺžku oblúka približne 125,7 mm. To je iba samotný oblúk, nie schválená šírka polotovaru. Okraje, prídavky na ohyb, úchytky a orezávanie sa stále musia brať do úvahy a vyvinutý tvar sa musí skontrolovať pri skúške tvarovania.
Pre kryt s priestorovým zakrivením použite vytvarovanú vzorku alebo vhodnú metódu vývoja namiesto predpokladu, že obdĺžnikový pás dokáže reprodukovať celý povrch. Pred rezaním materiálu sa dohodnite, kde sú povolené spoje alebo samostatné časti.
Vyberte proces rezania, ktorý dokáže udržať a narezať špecifikovaný tenký nerezový materiál bez neprijateľného poškodenia. Pre prototyp posúďte vhodnú metódu strihania tenkých plechov. Opakovaná výroba môže odôvodniť vyhradené strihacie nástroje alebo kvalifikovaný proces rezania laserom. Navrhovaný postup konzultujte s výrobcom a netvárte sa, že tieto metódy sú zameniteľné.
Rezanie laserom využíva lokálnu tepelnú energiu. Pri jeho hodnotení pre tenký prelisovaný polotovar zahrňte do skúšobnej kontroly stav okraja a skreslenie; neschvaľujte proces len na základe presnosti obrysu.
Počas rezania podoprite polotovar a kontrolujte odrezok. Skontrolujte obe strany hotového okraja, či neobsahujú otrepy, trhliny, nežiaduce záhyby a poškodenie úzkych úchytiek. Pred skúškou stanovte limity prijateľnosti vrátane toho, ktoré okraje budú vyžadovať ďalšiu úpravu.
Vnútorné rohy si zasluhujú osobitnú pozornosť. Ostré vruby môžu zvyšovať lokálne namáhanie, preto používajte poloměry zaoblenia rohov alebo odľahčovacie prvky špecifikované v tvare výkresu namiesto ponechania nekontrolovaného ukončenia zárezu. Toto je obzvlášť dôležité tam, kde sa prvok nachádza v blízkosti montážneho úchytku alebo inej opakovane zaťažovanej oblasti.
Používajte vybavenie a ochranu pri manipulácii vhodné pre ostrý plech. Pred presunom výlisku na ohýbaciu alebo montážnu stanicu odstráňte uvoľnené triesky.
Nehrdzavejúca oceľ sa môže po ohnutí odpružiť späť a táto reakcia sa mení v závislosti od akosti, hrúbky a stavu materiálu. Skontrolujte diel po vybratí. Profil, ktorý zodpovedá prípravku iba vtedy, keď je upnutý, nepreukázal požadovanú voľnú geometriu.
Stanovte nástroje a kompenzáciu pomocou reprezentatívnej skúšky. Neaplikujte univerzálny minimálny polomer ohybu alebo uhol preohnutia na každú vytlačenú fóliu. Vybraný materiál a hotový prvok sa musia posudzovať spoločne.
Podporte široké zakrivené oblasti nástrojmi vhodnými pre zamýšľaný profil. Pri línii ohybu rozhodnite, či je prijateľné lokálne sploštenie vytlačeného vzoru a ako sa táto oblast bude kontrolovať. Rozlišujte medzi zámernou kontaktnou plochou nástroja a náhodným stlačením inde na paneli.
Austenitické nehrdzavejúce ocele sa pri studenej deformácii spevňujú za studena. Vyhnite sa opakovanému ohýbaniu tej istej skúšobnej časti dopredu a dozadu, aby ste dosiahli požadované lícovanie. Akonáhle je nastavenie stanovené, overte ho na čerstvom polotovare vyrobenom zamýšľaným postupom.
Otvorenie môže byť správne v plochom polotovare, ale po vytvarovaní okolitého materiálu sa môže nachádzať na nesprávnom mieste. Definujte, či sa jeho kritická poloha meria v plochom alebo hotovom stave.
Tam, kde je otvor vytvorený pred tvarovaním, overte jeho polohu a tvar po ňom. Tam, kde je vytvorený neskôr, poskytnite spoľahlivý spôsob umiestnenia a podopretia tvarovaného dielu. Ani jeden postup by sa nemal schváliť bez kontroly prístupu a opakovateľnosti.
Pri lemovaných otvoroch ovplyvňuje kvalita reznej hrany a predchádzajúce tvárnenie za studena riziko vzniku trhlín na hrane. Skontrolujte skutočne tvarovaný prvok namiesto jeho schvaľovania iba na základe pôvodného priemeru otvoru.
Zobrazte akúkoľvek špecifikovanú výstuž, kontaktnú plochu podložky alebo samostatnú montážnu konzolu na montážnom výkrese. Nepoužívajte spojovací materiál na vynútenie zarovnania zle tvarovaného úchytku počas kontroly zhody.
Úprava hrany mení geometriu dielu a môže vyžadovať dodatočný materiál polotovaru. Zvoľte ju pred dokončením obrysu rezu, najmä tam, kde štít hraničí s hadicou, zväzkom káblov alebo servisným prístupovým priestorom.
| Detail hrany | Čo definovať | Čo skontrolovať na vzorke |
|---|---|---|
| Zostrihnutá a odhrotovaná hrana | Dokončený obrys, prípustný ostrap a požadovaný stav hrany | Žiadne uvoľnené triesky ani neprijateľné ostré prvky; rozmery zostávajú v rámci limitov výkresu |
| Zahnutá príruba | Výška príruby, smer a vnútorný polomer | Zahnutie nezasahuje do susedných dielov a neprekáža pri inštalácii alebo demontáži |
| Zahnutá alebo obšitá hrana | Otvorený alebo zatvorený detail, prídavok na ohyb a hotový obal | Ohyb spĺňa špecifikovaný profil bez praskania alebo zníženia požadovanej vôle |
Ohnutie hrany späť môže poskytnúť ochranu hrany a zvýšiť lokálnu stabilitu. Nie je to automaticky správna úprava pre každú fóliu alebo geometriu. Skontrolujte ohyb so zvoleným materiálom a nástrojmi a skontrolujte výsledok namiesto predpokladu, že uzavretie hrany ju robí prijateľnou.
Počas odhrotovania podoprite tenký materiál a vyhnite sa odstraňovaniu väčšieho množstva kovu, než povoľuje schválený postup. Cieľom je špecifikovaný stav hrany, nie silne zaoblený vzhľad, ktorý meni rozmery dielu.
Obrys sedí, ale montážne otvory nie. Porovnajte vzťažné prvky rovného strihu so vzťažnými prvkami tvarovaného dielu. Pred zväčšovaním otvorov, aby vzorka pasovala, skontrolujte miesta ohybov a postup tvorby otvorov.
Vedľa strihaného prvku sa objavila trhlina. Skontrolujte pôvodnú hranu, lokálny polomer a históriu tvarovania. Hrubší plech nie je diagnóza; zistite, či k problému prispelo poškodenie pri rezaní, geometria alebo samotný proces tvarovania.
Kryt pasuje pred ohnutím hrany, ale po ňom už nie. Znovu skontrolujte prídavok na hranu a hotový obal. Udržujte predbežnú aj finálnu kontrolu, keď operácia hrany mení kritický rozmer.
Diel zodpovedá prípravku, ale po uvoľnení sa pohne. Skontrolujte tvar vo voľnom stave a kompenzáciu tvarovania. Definujte povolené obmedzenie zostavy namiesto spoliehania sa na nedokumentovanú upínaciu silu.
Uchovajte schválenú vzorku spolu so špecifikáciou materiálu, revíziou výlisku a postupom tvarovania. Zaznamenajte metódu rezania, odkazy na nástroje, úpravu hrany a kontrolné vzťažné prvky, ktoré ju vytvorili.
Na schválenie výroby skontrolujte viac ako jednu ručne upravenú vzorku. Na posúdenie opakovateľnosti použite dohodnuté skúšobné množstvo a plán akceptácie. Ak sa navrhuje zmena materiálu alebo procesu, identifikujte, ktoré prvky vyžadujú opätovné preskúmanie.
Schválenie výroby a tepelné schválenie slúžia na iné účely. Prvé stanovuje, že diel je možné vyrobiť podľa jeho špecifikácie. Druhé kontroluje, či inštalovaný kryt poskytuje požadovanú ochranu pri špecifikovanom zaťažení. Čistý a rozmerovo správny panel nie je náhradou za príslušné tepelné skúšky a skúšky odolnosti.
Áno. BSTFLEX ponúka tvarovateľný reliéfny plech z nehrdzavejúcej ocele pre tieto operácie. Overte metódu rezania a tvarovania pre zvolenú hrúbku, vzor a geometriu dielu namiesto predpokladu, že každý proces s tenkým plechom prinesie rovnaký výsledok.
Použite postup, ktorý spoľahlivo spĺňa požiadavky na hotový diel. Vopred vyrezané otvory je potrebné skontrolovať po tvarovaní; otvory urobené neskôr vyžadujú presné umiestnenie a podporu tvarovaného dielu.
Nie. Špecifikujte hranu podľa manipulácie, susedných komponentov, dostupného priestoru aateľnosti výroby. Lem je jedna možnosť, nie univerzálna požiadavka.
Môže podporiť predbežné posúdenie lícovania, ale schválenie výroby by malo riešiť skutočnú výrobnú trasu. Zaznamenajte limity hodnotenia prototypu a navrhovaný výrobný proces otestujte samostatne.
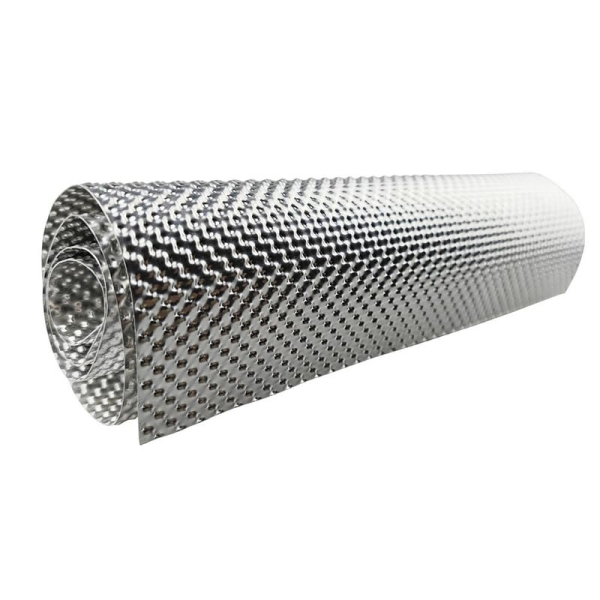
BSTFLEX dodáva plech s tepelnou bariérou z nehrdzavejúcej ocele s existujúcimi a vlastnými možnosťami razenia. Dodávku plechov a dielov na základe výkresov je možné prediskutovať pre požadovaný rozsah projektu.
Pošlite plochý polotovar a výkresy hotového dielu, ak sú k dispozícii, spolu s triedou nehrdzavejúcej ocele, hrúbkou, odkazom na vzor a množstvom vzoriek. Označte kritické ohyby, oblasti pripevnenia a detaily hrán tak, aby boli zahrnuté do posúdenia.
Predložte výkres vášho tepelného štítu spoločnosti BSTFLEX pre dopyt po materiáli a výrobe. Uveďte, či potrebujete plech pre vlastnú dielňu, vyrezané polotovary alebo hotový tvarovaný komponent.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
email : sales@bstbraidedsleeve.com
Skype : vanesa-cheng